



想要知道PE给水管二次供水钢丝网骨架管现货销售产品如何?看视频就知道!看视频,选产品更明智!
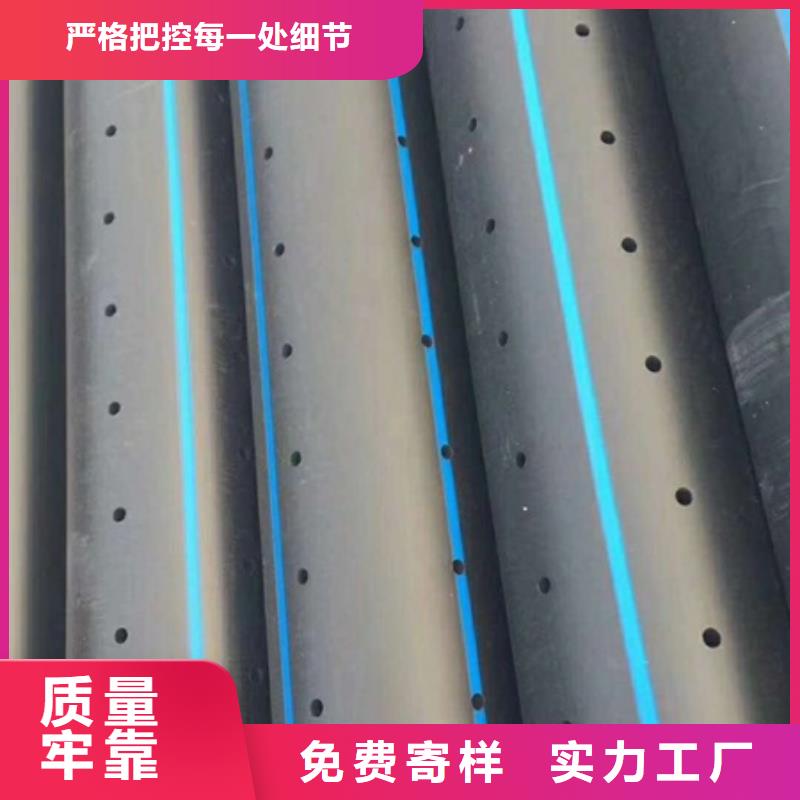
以下是:云南PE给水管二次供水钢丝网骨架管现货销售的图文介绍


PE给水管的焊接步骤
PE给水管是以专用聚乙烯为原材料经塑料挤出机一次挤出成型,应用于城镇给水管网、灌溉引水工程及农业喷灌工程,特别适用于耐酸碱、耐腐蚀环境的塑料管材.由于PE管道采用热熔、电热熔连接,实现了接口与管材的一体化,并可有效抵抗压力产生的环向应力及轴向的抗冲应力,而且PE管材不添加重金属盐稳定剂,材质,不结垢、不滋生细菌,避免了饮水的二次污染.PE给水管的焊接可以分为下面这几步,这几步至关重要.大家一定要留心看了.PE给水管焊接时,将两管轴线对中,先将两管端部点焊固定.PE给水管与法兰盘焊接,应先将给水管插入法兰盘内,点焊后用角尺找正,找平后再焊接.法兰盘应两面焊接,其内侧焊接不得突出法兰盘封闭面.PE给水管壁厚在5mm以上时,应切割坡口,保证充分焊透.坡口成形可采用气焊切割或坡口机加工,但应渣屑和氧化铁,并用锉刀打磨,直至露出金属光

一般规定
①管材、管件应具有质量检验部门的产品质量检验报告和生产厂的合格证。管材存放、搬运和运输时,应用非金属绳捆扎,管材端头应封堵。管材、管件存放、搬运和运输时,不得抛摔和剧裂撞击。管材、管件存放、搬运和运输时,不得曝晒和雨淋;不得与油类、酸、咸等其它化学物质接触。管材、管件从生产到接收管材、管件必须进行验收。先验收产品使用说明书、产品合格证、质量保和各项性能检验验收报告等有关资料。 验收管材、管件时,应在同一批中抽样,并按现行 标准《给水用(PE)聚乙烯材》进行规格尺寸和外观性能检查,必要时宜进行测试。
使用之间的存放期不宜超过一年。


日基科技发展(云南省分公司)设备精良,以专业化生产保证 云南本地附近克拉管、云南pvc市政排水管、云南本地HDPE波纹管产品的稳定性。 不断健全的管理体制为产品的结构、质量提供了可靠的保证。
我们的原则
创新源于我们对 云南本地mpp电力管、云南本地附近塑料检查井、云南本地附近克拉管科技的积累;
稳定源于我们对 云南本地附近钢带管、云南本地附近双壁波纹管、云南本地附近钢带增强波纹管质量的坚定;
卓越源于我们对 云南就近mpp电力管、云南PE灌溉盘管细节的执着;
形象源于我们对 云南七孔梅花管基地、云南本地附近四孔格栅管、云南塑料检查井服务的认真!


粘接方法
1.管材、管件粘接前,应用干布将承口侧和插口外侧擦拭处理,当表面粘有油污时须用丙酮擦拭干净。管材断面应平整、垂直管轴线并进行倒角处理;粘接前应画好插入标线并进行试插,试插深度只能插到原定深度的的1/3~1/2,间隙过大于时严禁使用粘接方法。涂抹粘接剂时,应先涂抹承口内侧,后涂抹插口外侧,涂抹承。口时应顺轴向由里向外均匀涂抹适量,不得漏涂或涂抹过量(200g/m2)。粘接剂涂抹后,宜在1分钟内保持施加的外力不变,保持接口的直度和位置正确。粘接完毕后及时将挤出的多余粘接剂擦净,在固化时间内不得受力或强行加载。粘接接头不得在雨中或水中施工,不得在5℃以下操作。连接程序:准备→清理工作面→试插→刷粘接剂→粘接→养护。


施工步骤
材料准备:将管道或管件置于平坦位置,放于对接机上,留足10-20mm的切削余量。切削:切削所焊管段、管件端面杂质和氧化层,保证两对接端面平整、光洁、无杂质。对中:两焊管段端面要完全对中,错边越小越好,错边不能超过壁厚的10%。否则,将影响对接质量。加热:对接温度一般在210-230℃之间为宜,加热板加热时间冬夏有别,以两端面熔融长度为1-2mm为佳。熔融对接:是焊接的关键,对接过程应始终处于熔融压力下进行,卷边宽度以2-4mm为宜。冷却:保持对接压力不变,让接口缓慢冷却,冷却时间长短以手摸卷边生硬,感觉不到热为准。对接完成:冷却好后松开卡瓦,移开对接机,重新准备下一接口连接。
